Spawanie TIG
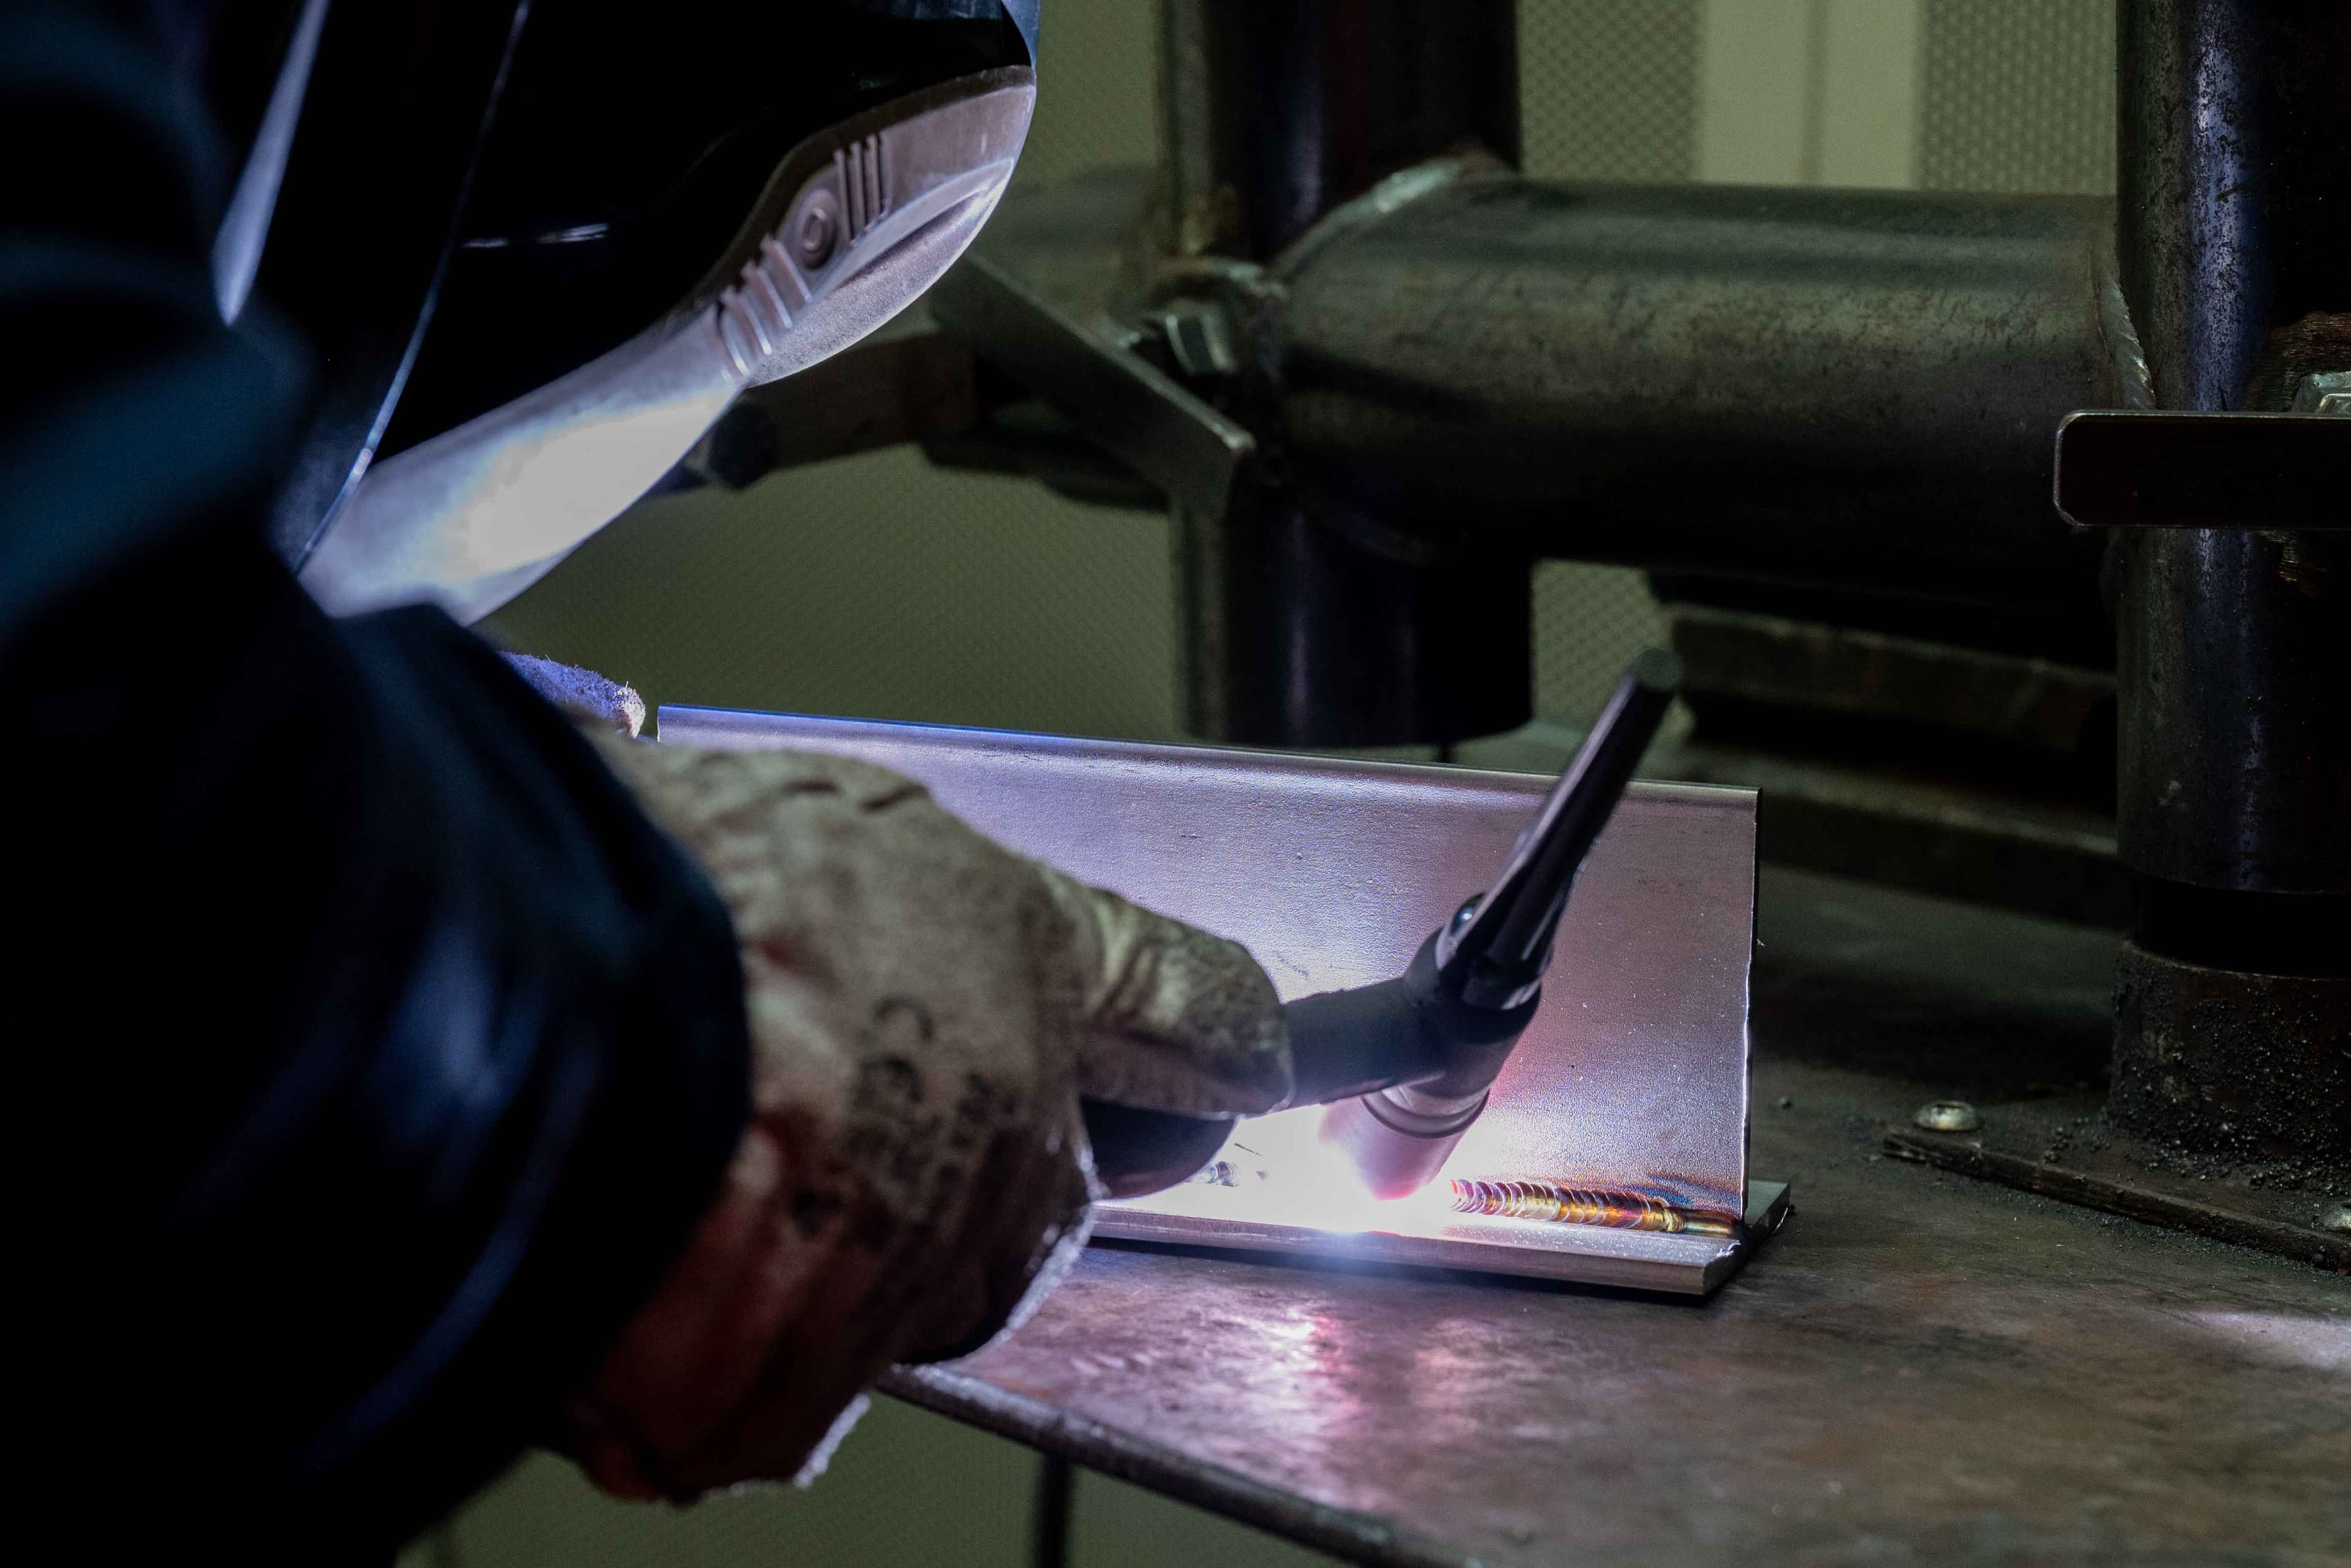
Dlaczego spawanie TIG
Spawanie TIG: gaz osłonowy zmienia rezultat
Spawanie TIG jest procesem referencyjnym, gdy priorytetem jest jakość złącza. W przypadku stali nierdzewnych, aluminium, tytanu i metali reaktywnych mieszanina osłonowa musi być dobrana do materiału i grubości, aby zagwarantować równomierny przetop, wygląd spoiny i brak utlenienia.
1
Eliminacja tlenków i barw odpuszczania
2
Zwiększenie jakości, przetopu i prędkości spawania
3
Testowane i certyfikowane mieszanki dla każdego materiału i grubości
Produkty i usługi do spawania TIG
Do spawania TIG SIAD oferuje mieszanki dobrane do materiału i grubości, opracowane w oparciu o badania stosowane i testy prowadzone w procesach produkcyjnych klientów. Ofertę uzupełnia rozbudowany serwis dostaw na terenie całego kraju oraz doradztwo techniczne dedykowane procesowi klienta.
Spawanie stali nierdzewnych bez utleniania z HYDRAPRO
Mieszanki argonowo-wodorowe do spawania TIG austenitycznych stali nierdzewnych (AISI 300). Udział wodoru jest dobierany do grubości: H-3 do 3 mm, H-5 i H-7 dla średnich grubości, H-10 dla większych grubości. Redukujące działanie wodoru odtlenia spoinę, zmniejsza dopływ ciepła i zwiększa prędkość spawania.
Spawanie aluminium, tytanu i metali reaktywnych z HELIPRO
Mieszanki argonowo-helowe do spawania TIG stopów aluminium, tytanu, niklu, miedzi, brązów i mosiądzów. Udział helu w mieszance Helipro zmienia się w zależności od grubości: niskie wartości dla małych grubości, do 70% dla większych grubości. W porównaniu z czystym argonem hel zapewnia większą płynność jeziorka spawalniczego, lepszą stabilność łuku i bardziej równomierny przetop spoiny.
Gaz zawsze dostępny dzięki Flexigas
Flexigas to usługa, która gwarantuje właściwą ilość gazu, dopasowaną do zużycia w procesie produkcyjnym. Mobilne zbiorniki kriogeniczne dostarczają większą ilość gazu przy tej samej przestrzeni co wiązka butli, z wliczoną konserwacją i automatycznym uzupełnianiem.
Skontaktuj się z nami
Czy pracujesz ze spawaniem TIG?
Nasi eksperci określą mieszankę najlepiej dopasowaną do Twojego procesu i wesprą Cię w optymalizacji spawania dzięki ciągłej pomocy technicznej.
Powiązane zastosowania
Inne zastosowania SIAD w obróbce metali
Odkryj powiązane rozwiązania najlepiej dopasowane do Twojego procesu produkcyjnego